工艺流程
2024-05-18 14:02:36白天
1纤维蒸煮
▼
蒸煮温度170 ℃
蒸煮时间6.2 min
H 因子1200
合格
2纤维分离
▼
滤水值620 mL
纤维长径比78
细小纤维18.6 %
合格
3施胶 / 含水
▼
树脂添加量8.0 %
树脂类型UF
含水率10.2 %
合格
4铺装成型
▼
厚度 CV4.1 %
重量 CV3.6 %
合格
5预压
▼
预压厚度42.0 mm
预压密度0.63 g/cm³
合格
6热压
▼
峰值温度200 ℃
峰值压力3.2 MPa
热压时间5.6 min
合格
7砂光定厚
▼
目标厚度18.0 mm
砂光余量0.40 mm
合格
8检验 / 入库
▼
等级判定E0
判定结果合格
放行状态已放行
已放行
热压曲线
温度 / ℃
设定值
实际值
198
压力 / MPa
设定值
3.2
3.18
时间 / min
总时间 5:36
升温段
保温加压段
降温冷却段
砂光厚度
目标厚度18.00 mm
砂光前厚度18.42 mm
砂光后厚度18.02 mm
厚度公差+0.02 mm
公差范围±0.20 mm
质量判定
缺陷检测
表面缺陷2个 / ㎡
边部缺损0.3m / ㎡
分层 / 鼓泡0处
黑点 / 斑点1个 / ㎡
环保指标
甲醛释放量0.028 mg/m³(EN 717-1 等级 E0)合格
TVOC0.12 mg/m²合格
质量判定结果
合格 / 已放行
质量放行
判定等级
E0
判定时间
2024-05-18 13:47
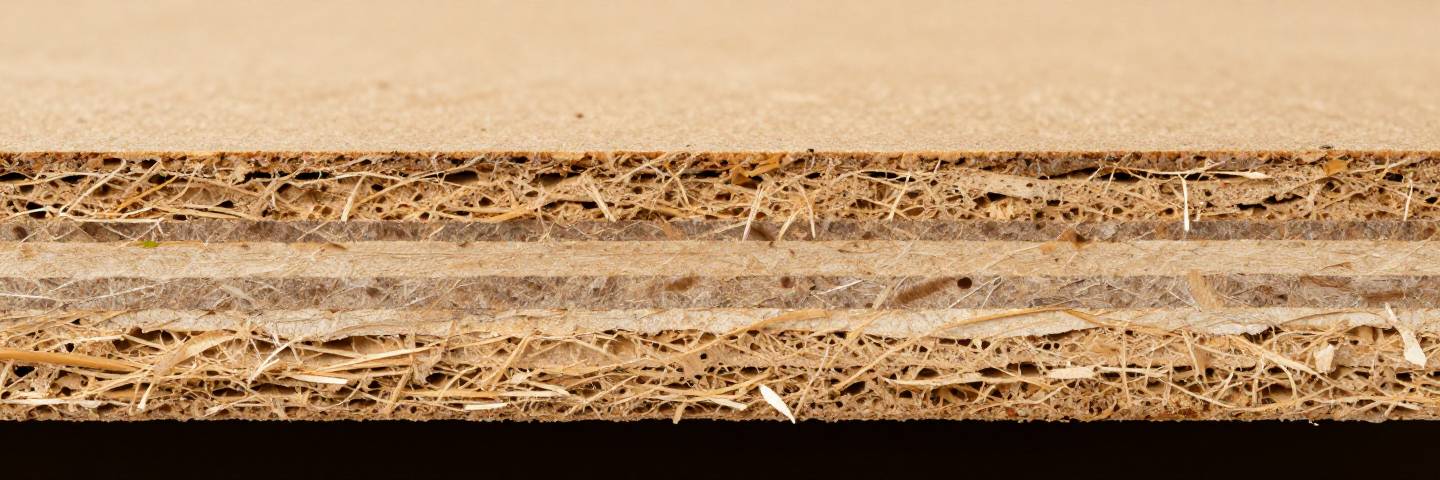
密度剖面(厚度方向)
合格表层芯层表层
密度
g/cm³厚度位置
g/cm³厚度位置
平均密度
0.72 g/cm³
最小密度
0.58 g/cm³
最大密度
0.82 g/cm³
密度偏差
7.3 %
吸水膨胀(24h)
厚度膨胀率
8.6 %
合格(≤ 12%)
吸水率
32.1 %
合格(≤ 35%)
力学性能
静曲强度 MOR
32.6 MPa
合格(≥ 28.0)
内结合强度 IB
0.93 MPa
合格(≥ 0.80)
弹性模量 MOE
3420 MPa
合格(≥ 2800)
表面结合强度
1.05 MPa
合格(≥ 1.00)
含水率
板坯含水率
6.5 %
合格(4.0–10.0%)
成品含水率
6.1 %
合格(4.0–10.0%)