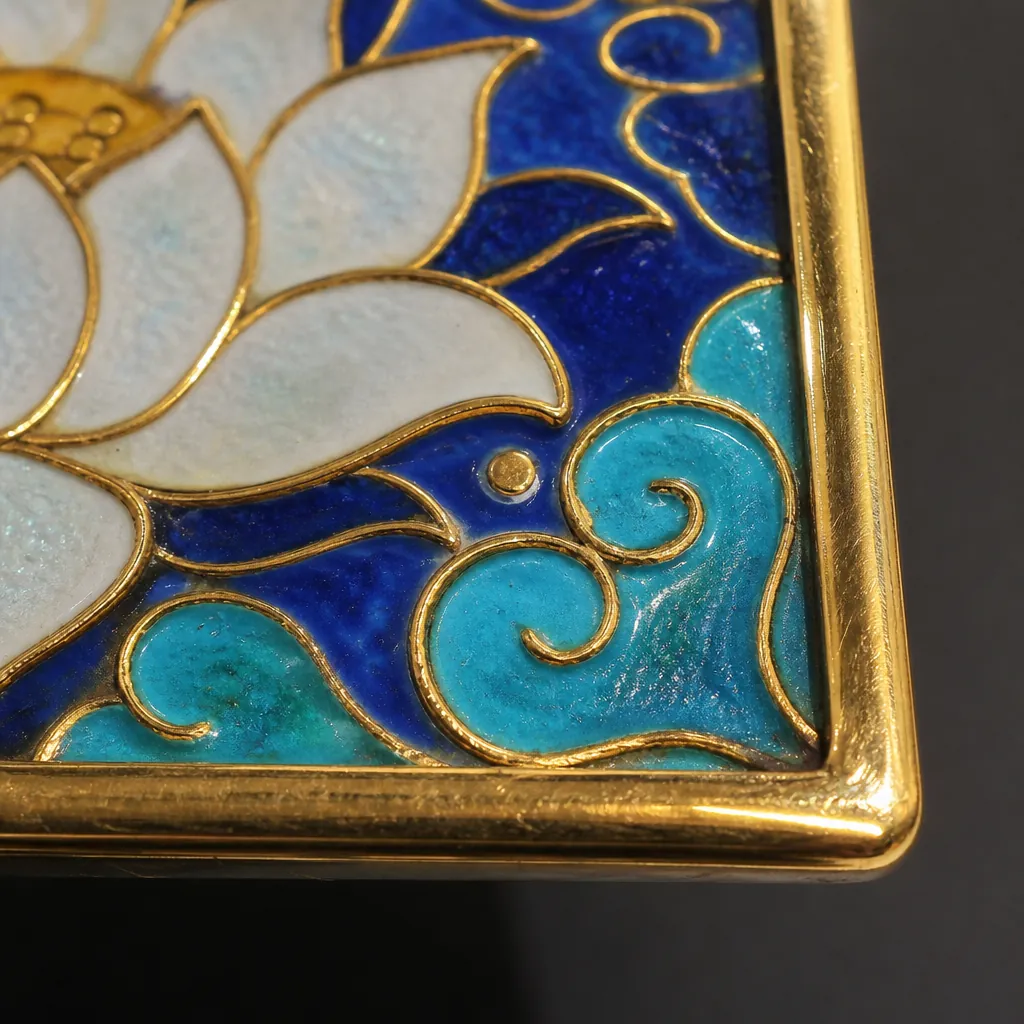
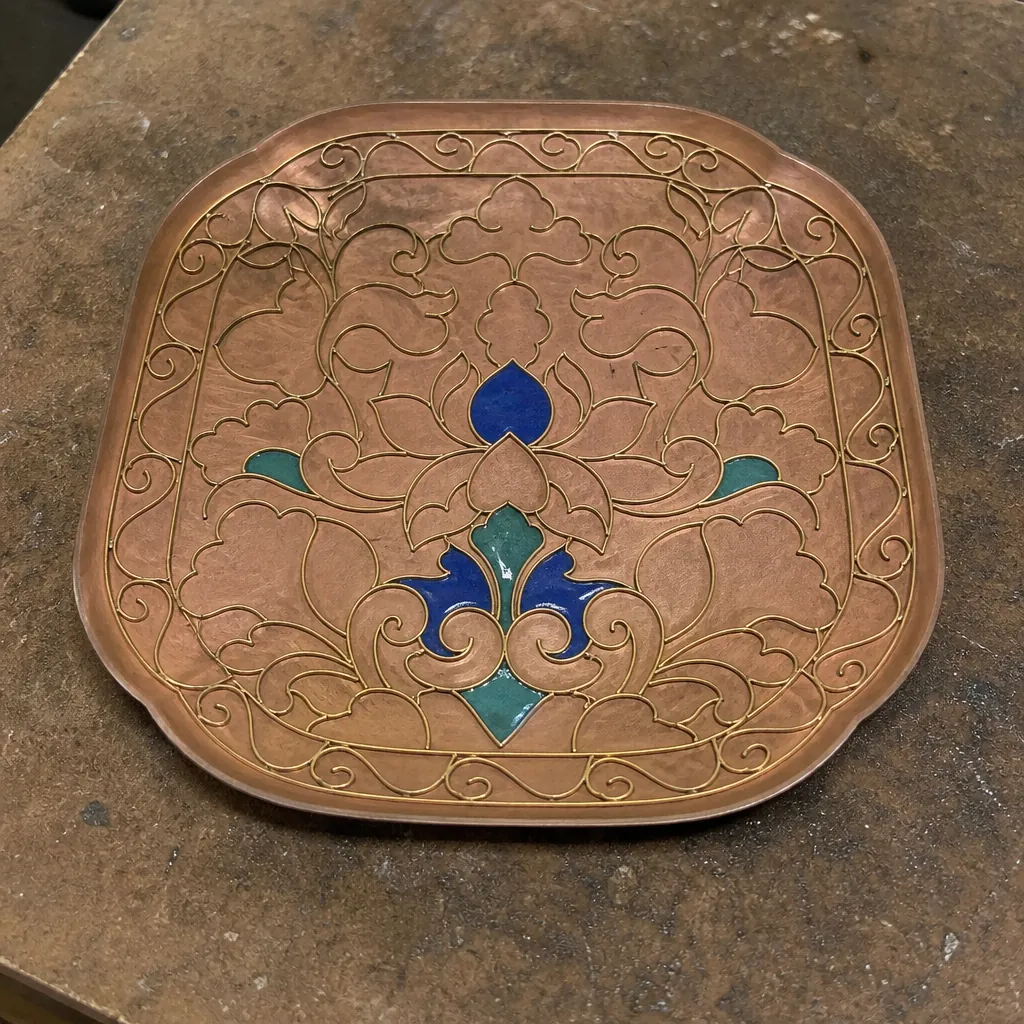
掐丝填釉
珐琅工单作业台
总览
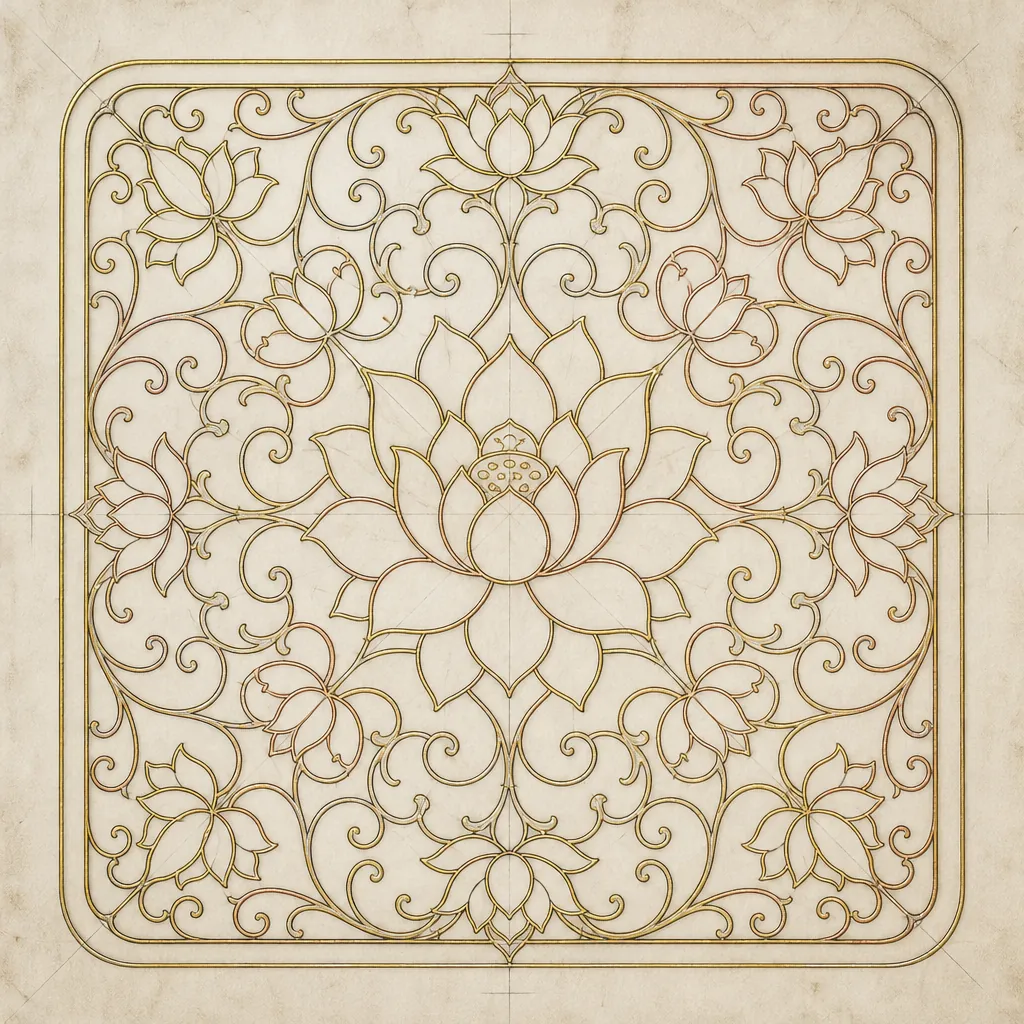
掐丝图
焊点
填釉
针孔
窑温
磨光
掐丝成型
点蓝定位
填釉完成
第一次烧成
表面检验
修整复检
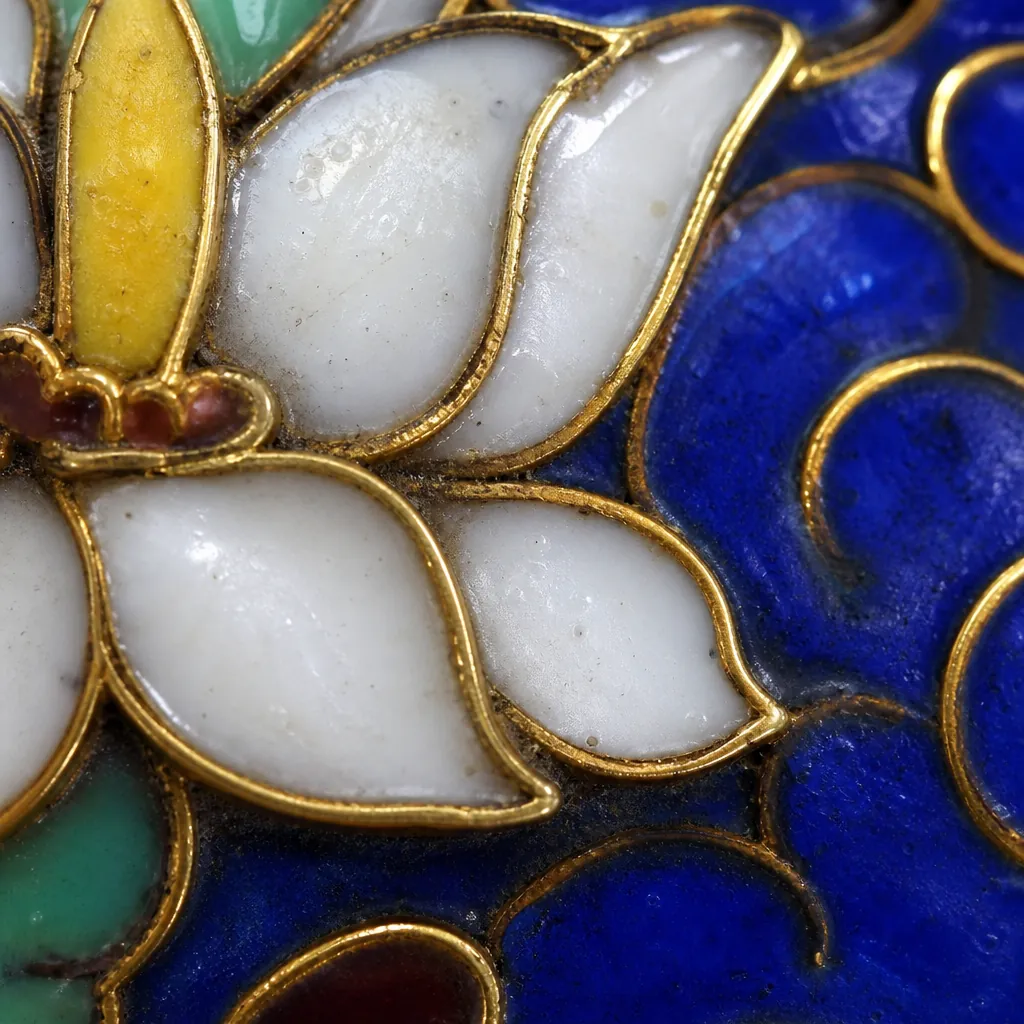
点蓝定位 · 焊点核验
银焊点位与点蓝试填对照,确认丝框不漏釉。
缺陷初判
右下叶片交汇焊点偏高,疑似漏釉风险
初判
焊点清单
编号
部位
温度
工艺
结果
S-12
左上角隅
680℃
银焊
牢固
S-18
莲心交汇
675℃
银焊
牢固
S-27
右下叶片
690℃
银焊
待复看
S-33
外框接缝
670℃
银焊
牢固
S-41
缠枝分叉
685℃
银焊
牢固