纵向剖视 · 管内
0 m — 41.0 m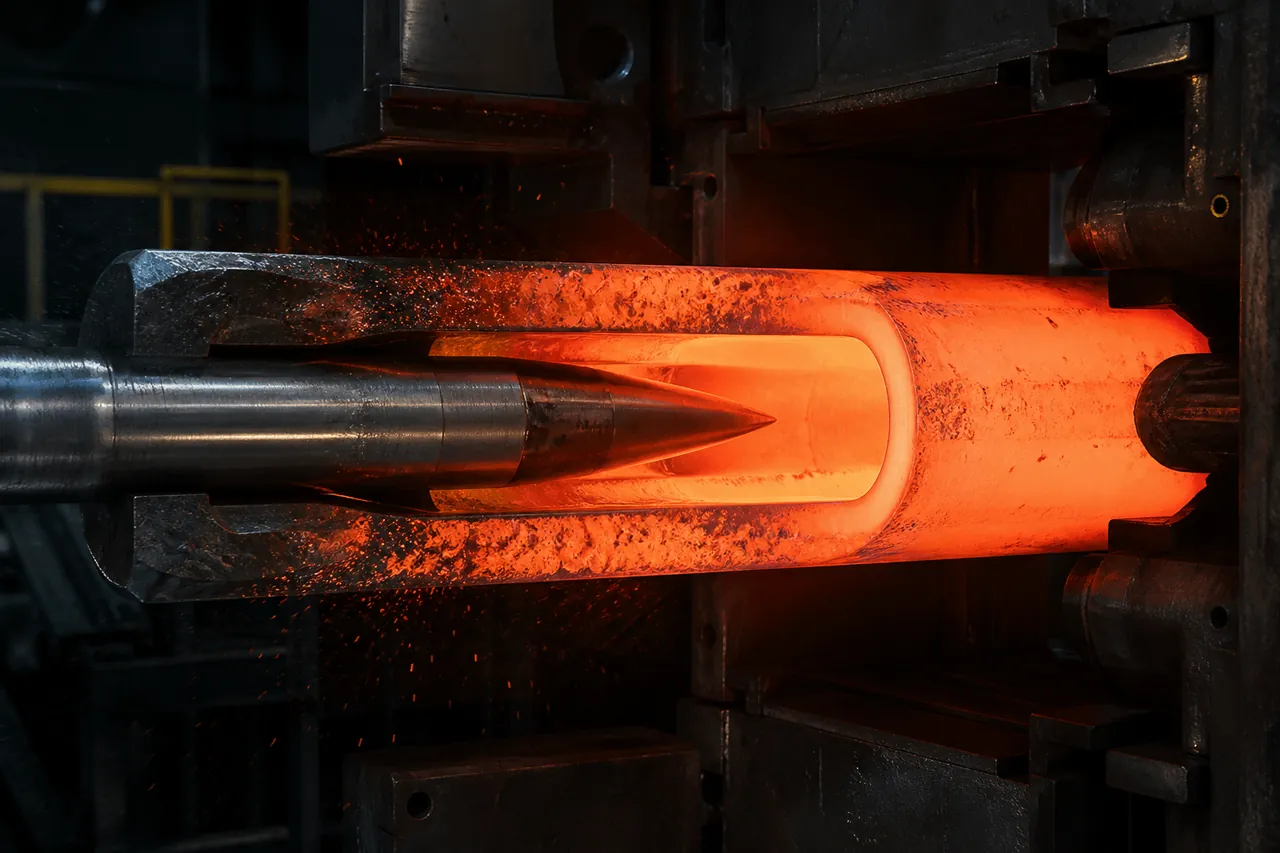
0 m8 m16 m24 m32 m41 m
壁厚曲线 mm · 虚线名义 · 蓝最小 · 橙最大 · 绿平均
- 最小
- 12.1 mm
- 平均
- 15.3 mm
- 最大
- 18.9 mm
- 名义
- 16.0 mm
穿孔顶头
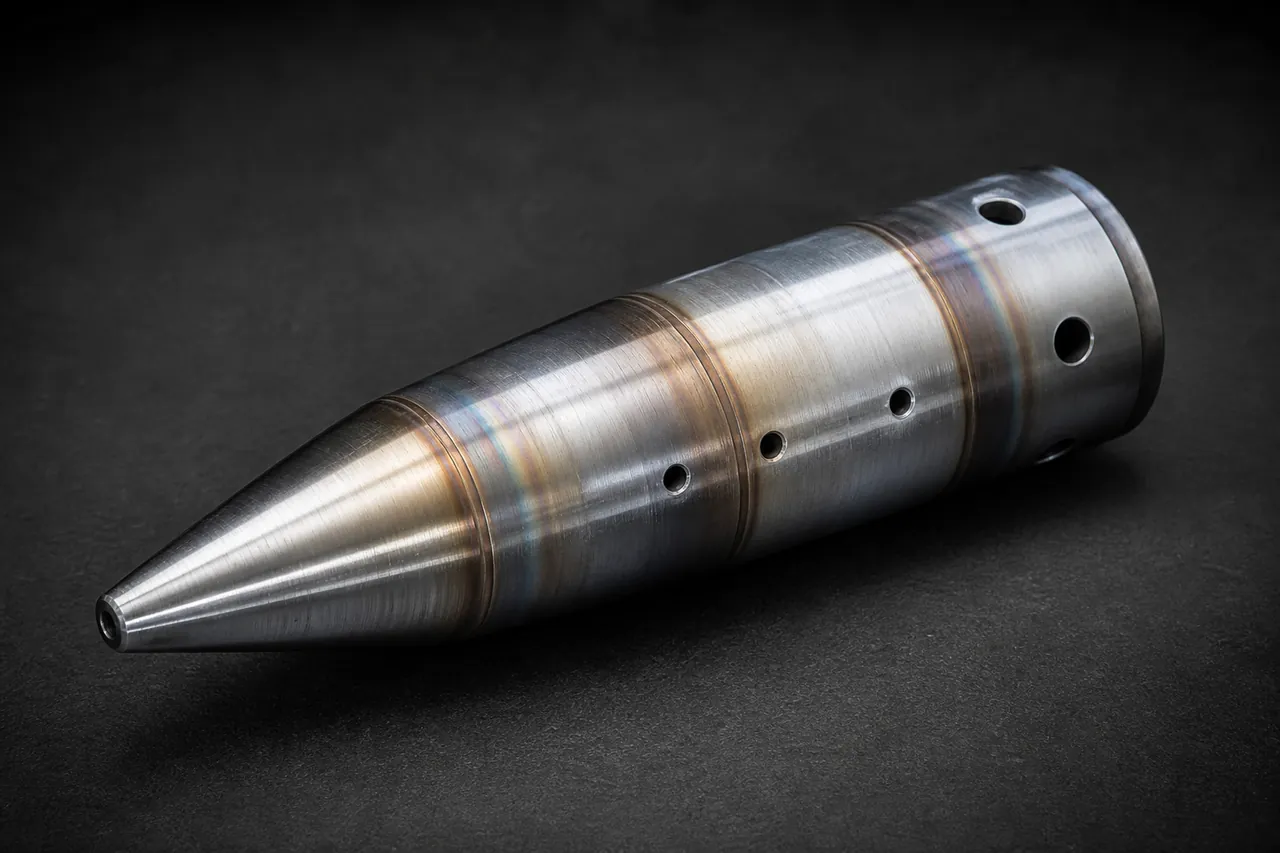
HD-2-0876
鼻锥水冷顶头
剩余寿命 28%
上次更换 86 支 · 已用 6.4 h
检测到粘钢
前顶 / 后顶
前顶
320 ℃
水冷通 · 18.4 L/min
后顶
305 ℃
水冷通 · 17.9 L/min
穿孔参数(实时)
限内- 顶推力1860 kN
- 轧辊转速52 r/min
- 送进速度6.2 mm/s
- 穿孔时间02:14
内折趋势
0241
0242
0243
0244
0245
0246
0247
本管缺陷
| 类型 | 处 | 判定 |
|---|---|---|
| 内折 | 3 | 超标 |
| 焊缝状 | 1 | 观察 |
| 结疤 / 夹杂 | 2 | 观察 |
质量门
- 管坯加热心部均匀
- 穿孔粘钢待确认
- 均整壁厚最小值 12.1 mm
- 定径椭圆 0.8 mm
- 探伤内折超标
- 切管尚未开始
本管信息
- 管号
- P250521-0247
- 炉号
- 炉次 25-1528
- 规格
- Φ168.3 × 15.9
- 钢级
- 20G
- 长度
- 41.0 m
- 状态
- 穿孔中