膜厚合格率
92.4%
目标 ≥ 90%
开工 2024-06-11 07:42|操作工 李伟
前处理
07:42–08:05
水洗
08:06–08:14
上粉
08:15–08:28
固化
08:29–08:56
质检
09:05–
放行
待放行
膜厚合格率
92.4%
目标 ≥ 90%
单挂粉耗
1.82kg / 挂
目标 1.6–2.0 kg
回收掺比
32%
上限 ≤ 35%
枪均电压
78kV
设定 70–90 kV
接地电阻
0.18Ω
上限 ≤ 0.5 Ω
固化窗口
192/186°C
目标 180–200 °C
静电场
78 kV
设定 70–90 kV
出粉量
320 g/min
300–350 g/min
枪距
225 mm
200–250 mm
接地电阻
0.18 Ω
上限 ≤ 0.5 Ω
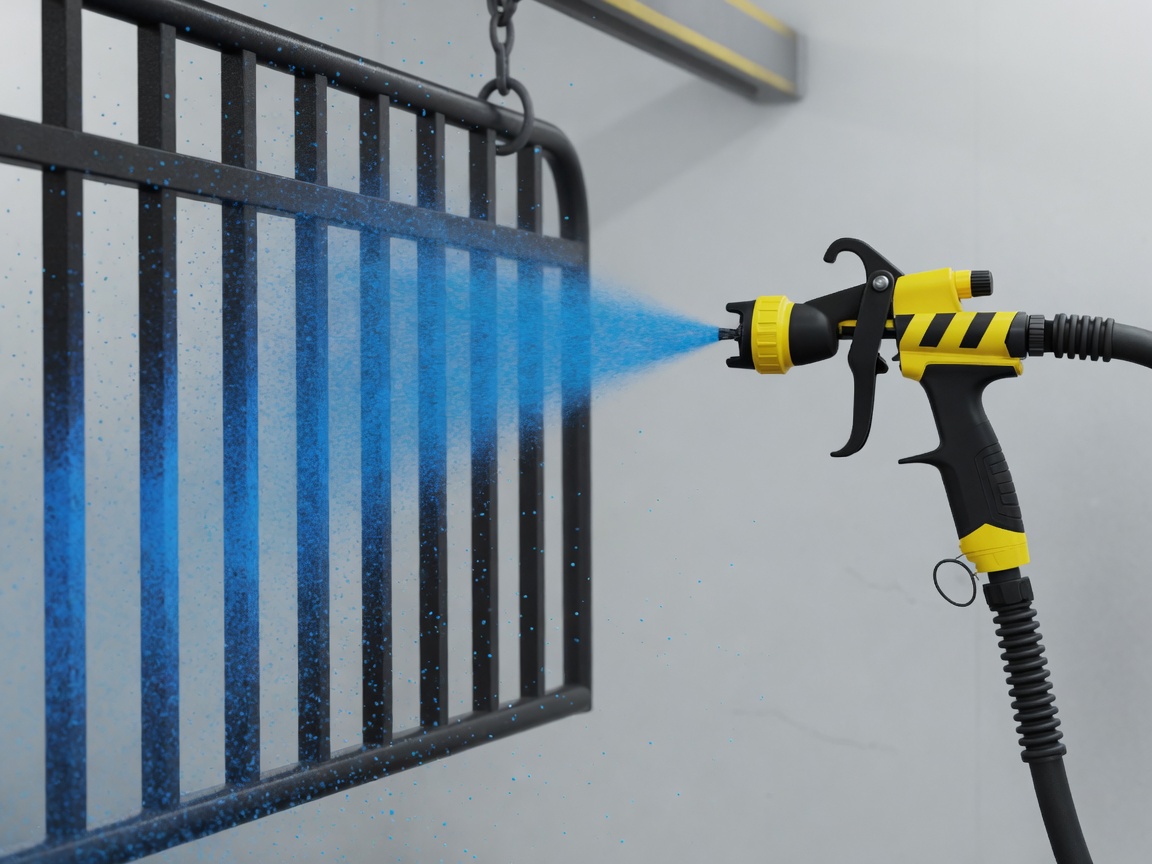
覆盖热图(AI)
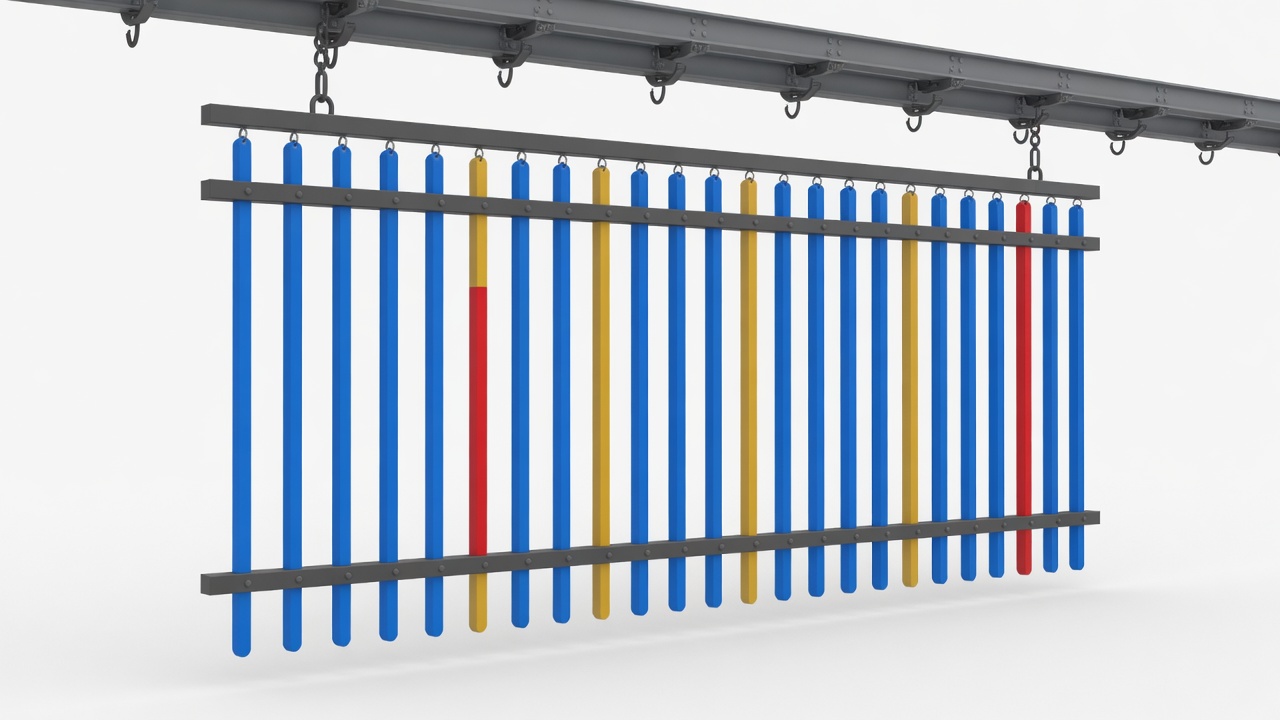
低覆盖区域
| 枪号 | 电压 kV | 出粉 g/min | 枪距 mm | 上粉率 |
|---|---|---|---|---|
| G1 | 76 | 315 | 220 | 68% |
| G2 | 78 | 320 | 225 | 71% |
| G3 | 75 | 310 | 230 | 66% |
| G4 | 80 | 325 | 220 | 72% |
| 均值 | 78 | 318 | 224 | 69% |
上限 ≤ 35%
过筛(100 目)
98.6% 通过
胶化颗粒
12 ppm
上限 ≤ 30 ppm
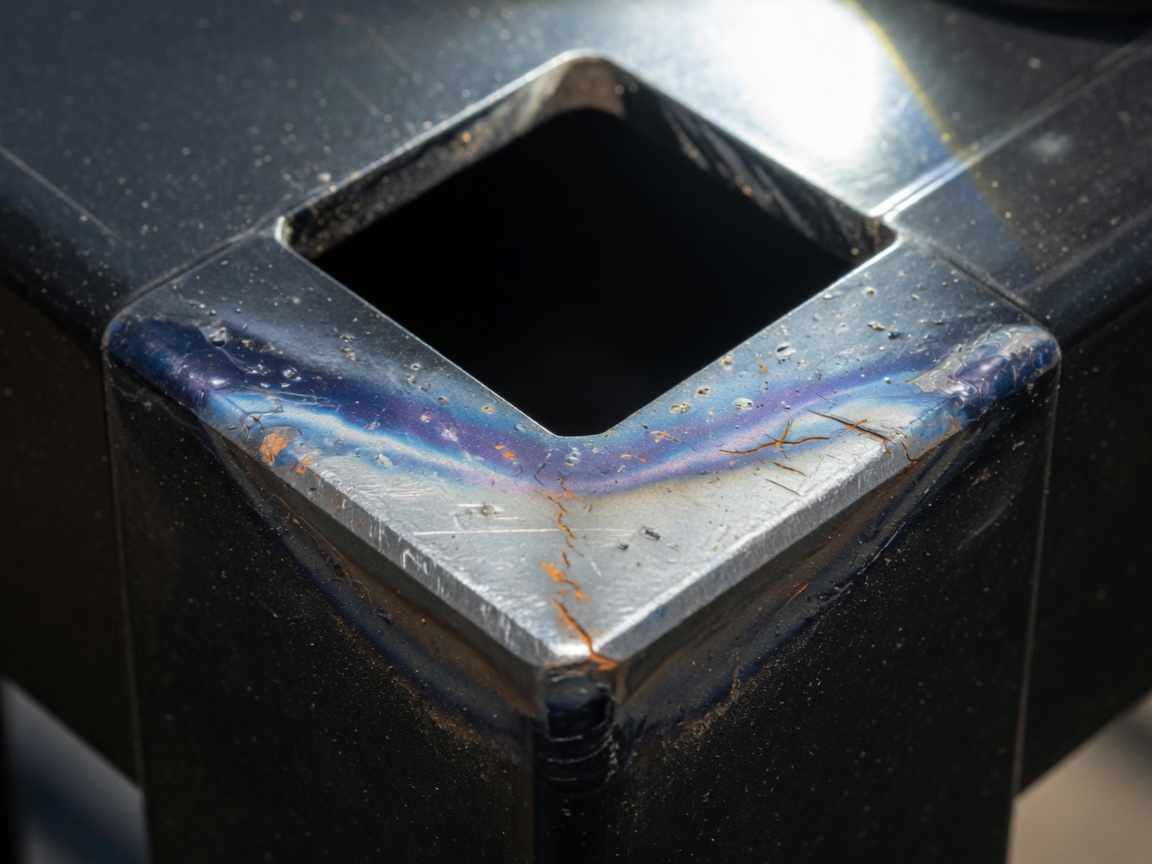
覆盖 · 左上角
08:21
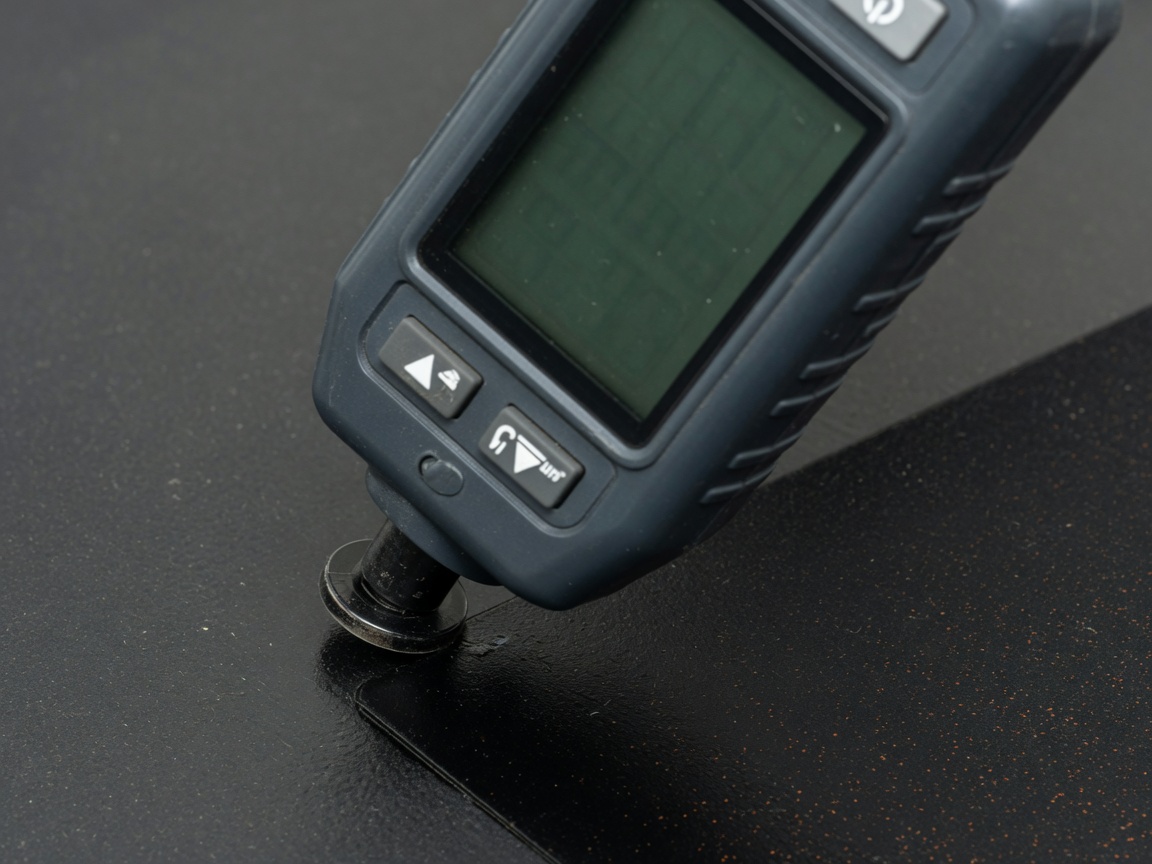
膜厚 · 平面
08:18
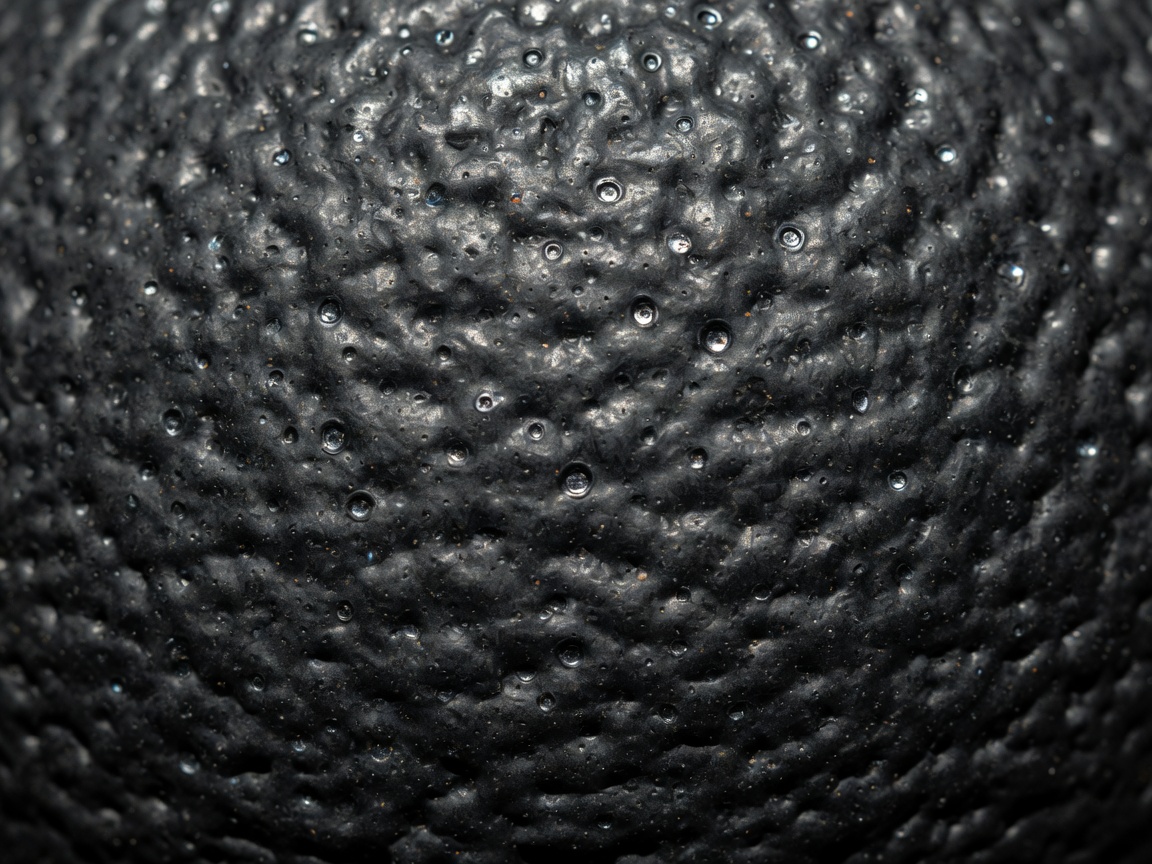
橘皮
08:19
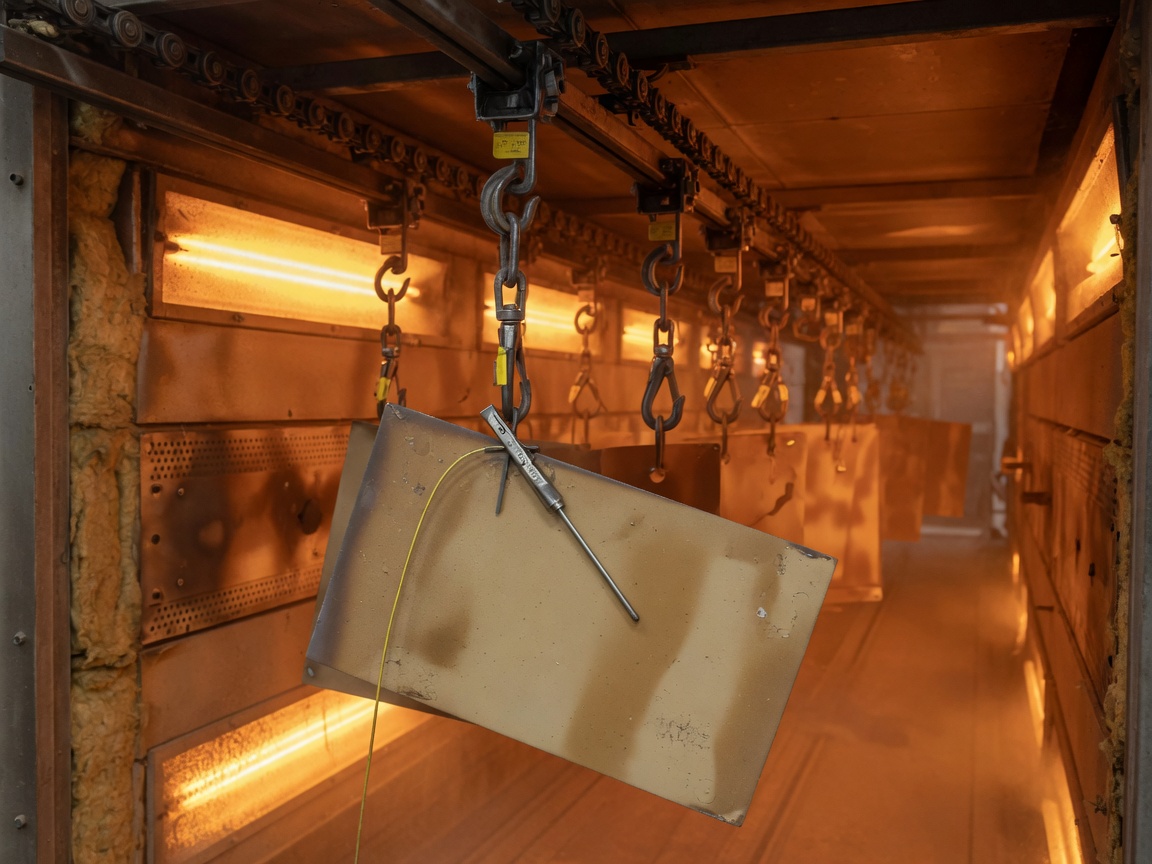
固化热电偶
08:21
建议下一步
AI 检出 3 处低覆盖。请调整枪距或喷角,改善死角上粉。