B250516-007

生产中
产品盐酸二甲双胍片 500mg规格500 mg剂型片剂配方F-2025-04-12 V3产线TP-05

批次进度

63.4 %

500,200 / 789,000 片

OEE

87.6 %

自 06:00

片重 SPC

受控

近 5 分钟

硬度 IPC

合格

近 90 分钟

含量均匀

RSD 2.3%

合格

粘冲 AI

重度风险

检出 14:21

冲模寿命

78 %

56,280 / 72,000

在线片重(SPC)

目标 500.0 mg公差 ±5.0%

均值

499.8 mg

标准差

3.4 mg

CV

0.68 %

超差

0.3 %

近 10 分钟

受控

540530520510500490480470460
UCL +3σ (510.2)LCL -3σ (489.8)UWL +5% (525.0)LWL -5% (475.0)
12:3012:4513:0013:1513:3013:4514:0014:15

片重样本

超差点

粘冲区间

X̄ (500.0)

事件与取样(时间轴)

取样IPC冲模粘冲
S112:30
H12:58
冲模润滑13:26
S213:44
IPC 脆碎14:02
粘冲14:21

参数(实时)

主压力8.6 kN
预压力2.1 kN
转盘转速41 rpm
加料速度58 rpm
充填凸轮12.0 mm
出片力4.2 kN

更新 14:23:50

硬度(IPC)

近 90 分钟

8.2 kP 合格

目标 6.0 – 12.0 kP

硬度仪 2 号 详情

脆碎(IPC)

近 90 分钟

0.18 % 合格

限度 ≤ 1.00 %

脆碎仪 F-01 详情

含量均匀

最近一组(n=10)

RSD 2.3 % 合格

限度 ≤ 6.0 %

取样 14:05 详情

粘冲事件

重度风险
检出 2025-05-16 14:21:08建议停机
来源 TP-05 视觉 AI置信度 0.93

分类

重度粘冲

(药粉堆积)

影响

片面严重花面,片重偏高,存在裂片风险。

建议措施

  1. 停加料并停转盘。
  2. 清理冲面与模孔。
  3. 检查并涂抹润滑剂(硬脂酸镁)。
  4. 检查颗粒水分与流动性。
相似案例(23)›

证据

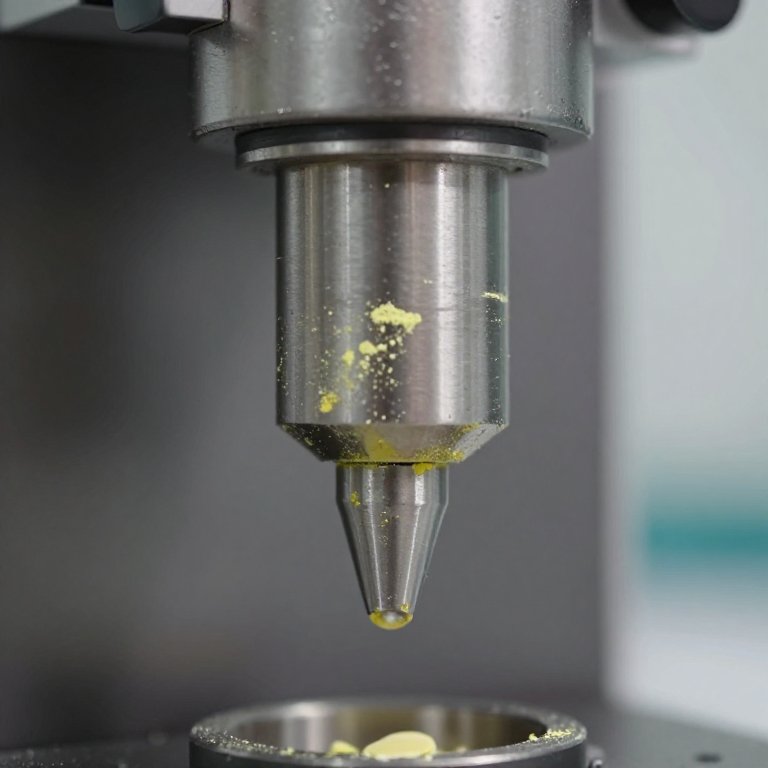
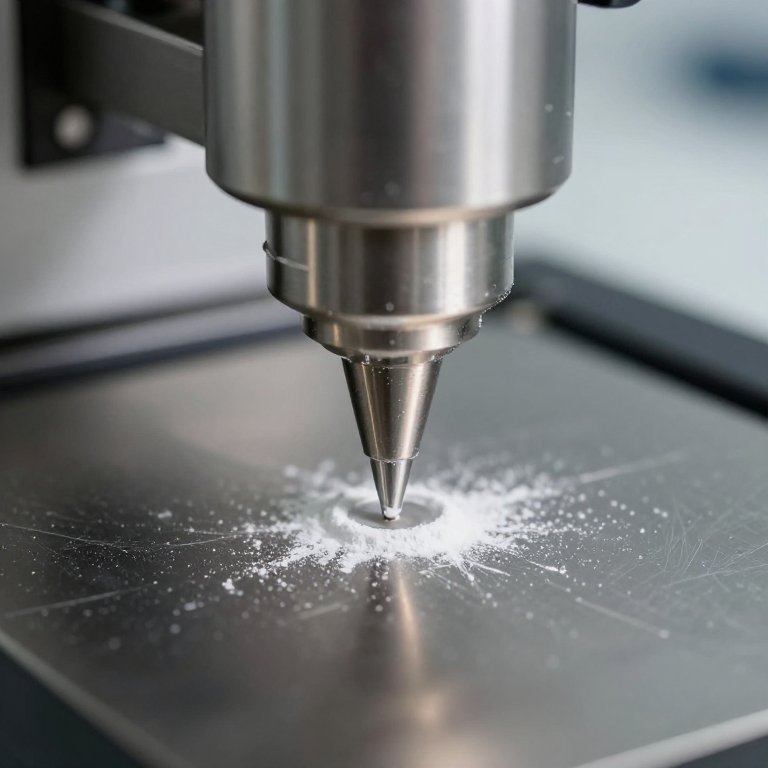
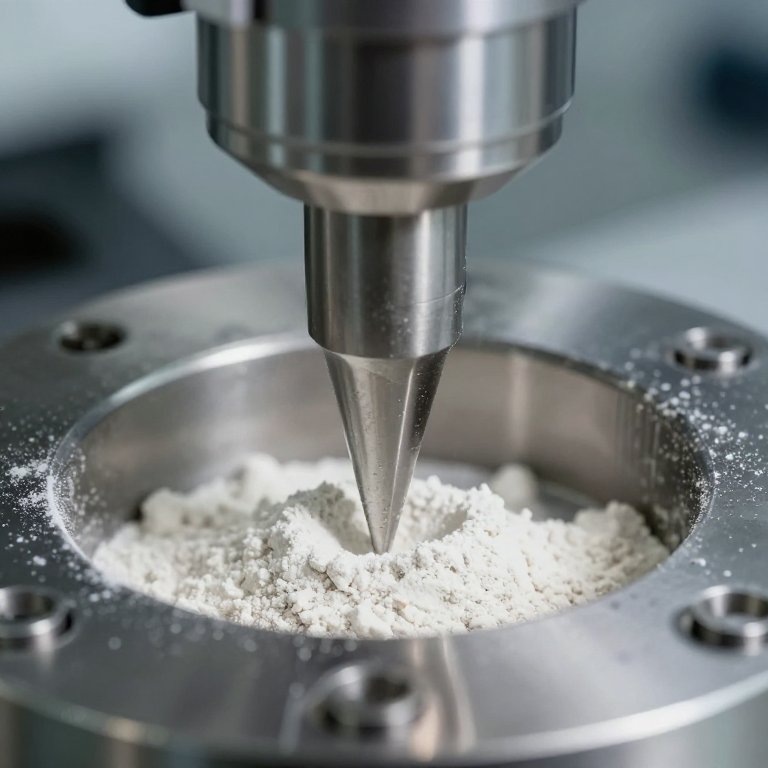
粘冲照片粘冲照片粘冲照片

冲模(Punch)

A 套 — 凹弧 11.5 mm
冲模套 IDA-115B-20250420
材质D2(合规)
表面TiN 镀层
安装日期2025-05-10
累计冲次56,280 / 72,000(78%)
下次更换(计划)≈ 72,000 冲次

关联时间轴

14:21
S2含量均匀取样13:50
IPC硬度/脆碎14:05

安全下一步

停加料与转盘

发送停机指令并锁定加料器。

不绕过联锁与安全系统。