批次 M2-0518-07
进行中罐型
307×113 mm
产量
152,340 罐
开始时间
2025-05-18 08:12
目标
300,000 罐
换模
C2-0518-01
操作员
张伟
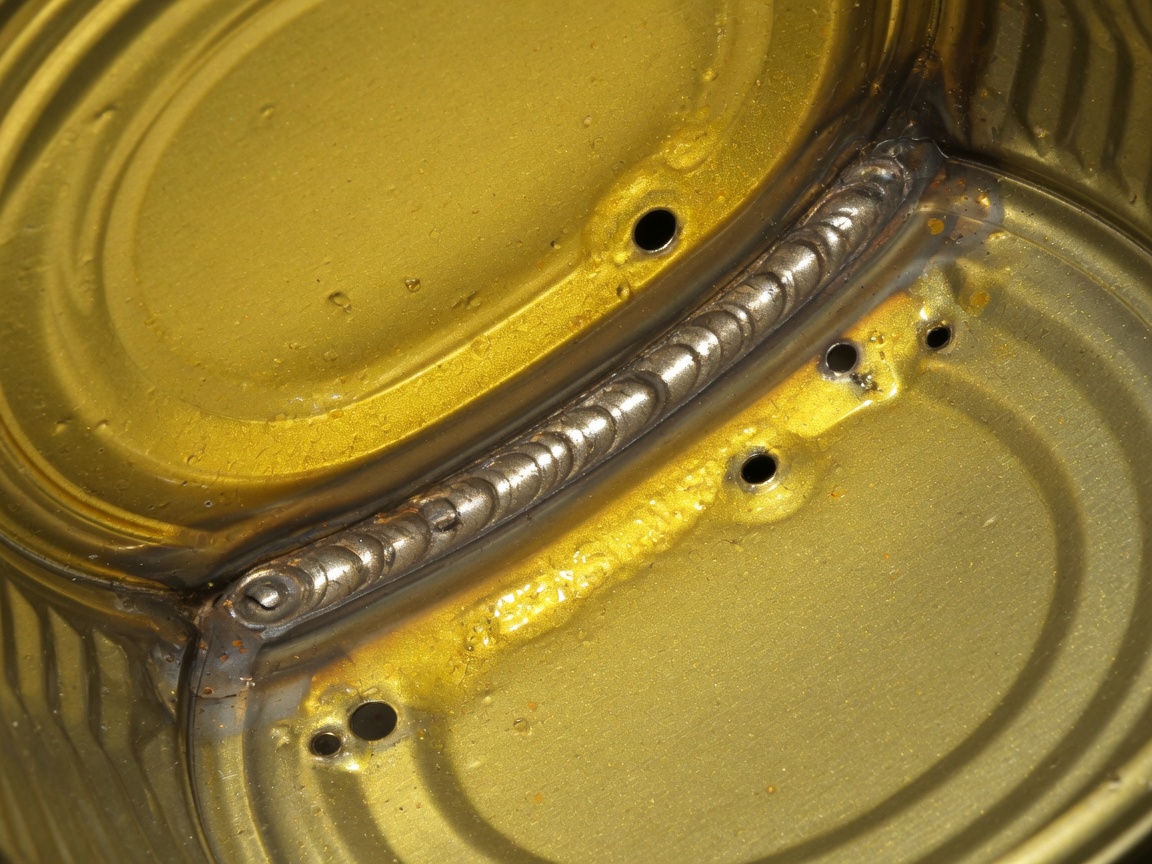
1 焊接
合格
›2 内涂补涂
合格
›3 翻边缩颈
合格
›4 气密检漏
合格
›5 二重卷封
合格
›6 胀罐追溯
关注
焊缝展开图
方向
搭接量
1.28
mm
焊缝宽度
1.82
mm
0°90°180°270°360°
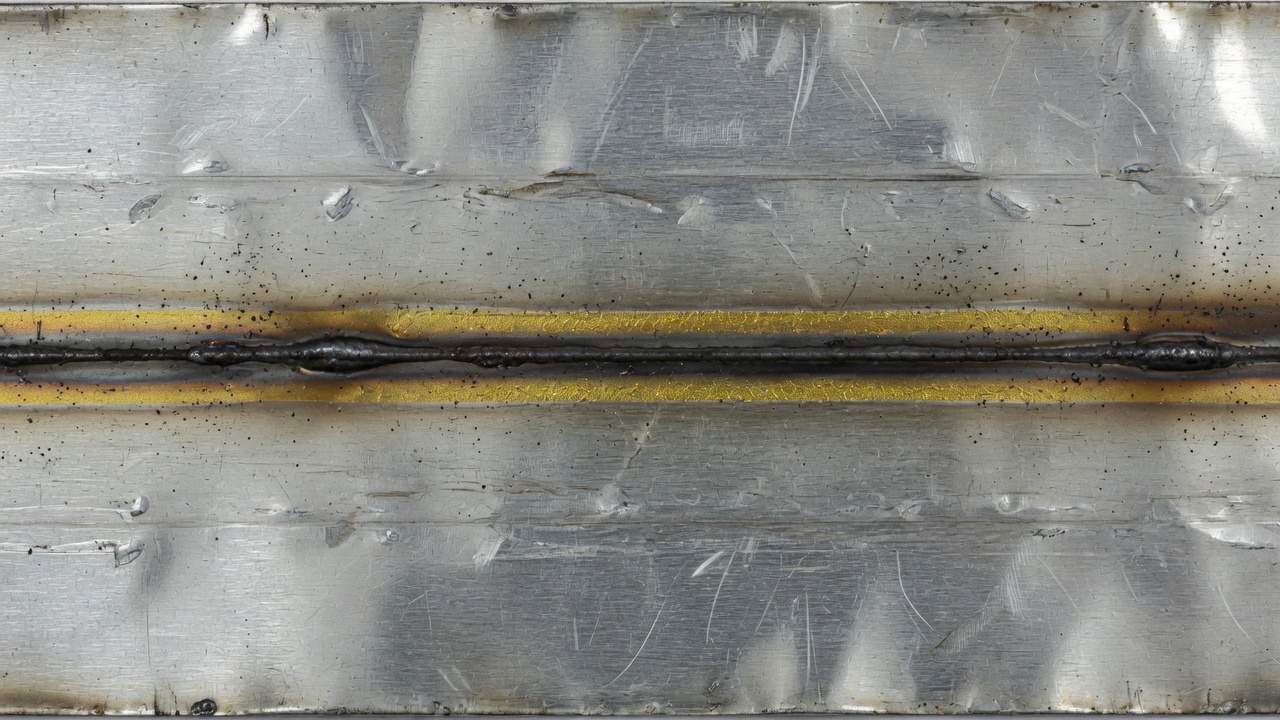 333°
- 补涂合格
- 漏涂
- 无数据
焊接电流
12.6kA
11.5 – 13.5
频率
430Hz
420 – 440
铜轮
良好
磨损 18%
喷溅指数
0.18/分
≤ 0.30
焊速
265罐/分
目标 ≥ 250
漏涂率
0.12%
目标 ≤ 0.20%
本批检漏
152,340
合计
- 通过 151,942(99.74%)
- 剔除 318(0.21%)
- 复检 80(0.05%)
- 方法
- 压差衰减
- 设定
- 30 kPa / 10 s
- 最近校准
- 2025-05-18 06:02
卷封截面 · 最近一次
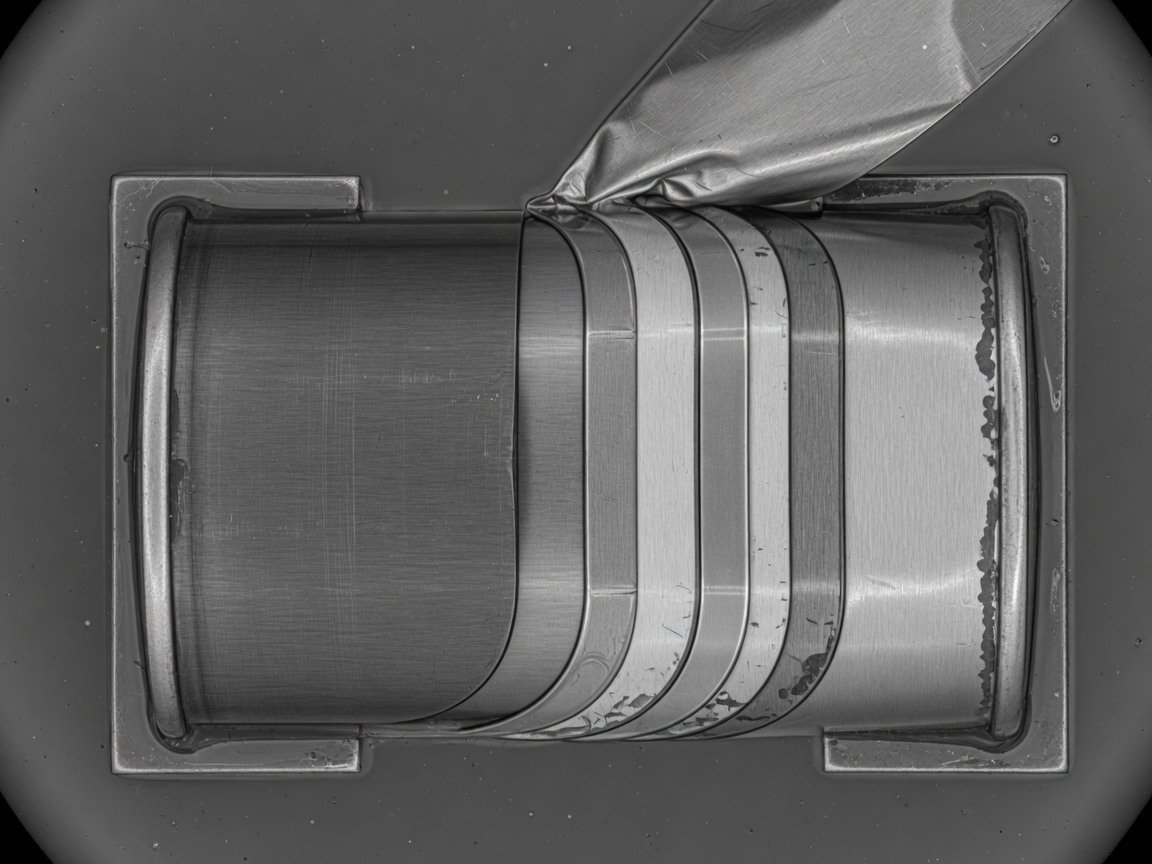
盖钩
长度 1.28 mm
间隙 0.08 mm
身钩
长度 1.36 mm
间隙 0.09 mm
皱纹深度
0.052 mm
近 7 日胀罐事件
焊缝 12卷封 6不明 3
6420
12
13
14
15
16
17
18
杀菌曲线(最近)
°CkPa
08:2008:4009:0009:2009:40
最新证据