罐身焊接
电流、频率、搭接量、焊缝宽度、铜线批次。AI 不直接改焊机电流。
焊接电流
12.6 kA
11.5 – 13.5
频率
430 Hz
420 – 440
铜轮
良好
磨损 18%
喷溅指数
0.18 /分
上限 0.30
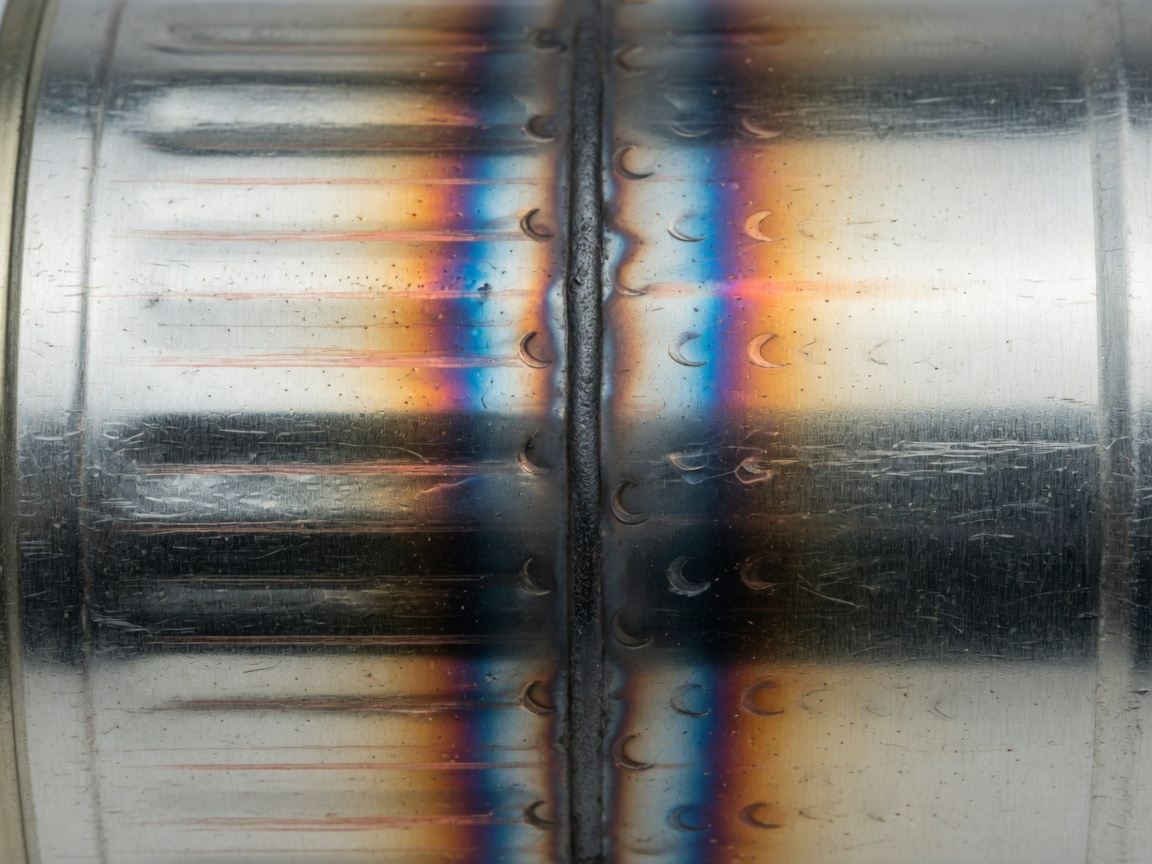
RSW-03 纵缝特写
搭接 1.28 mm · 缝宽 1.82 mm
当班焊罐记录
| 罐号 | 焊机 | 电流 | 频率 | 搭接 | 缝宽 | 状态 |
|---|---|---|---|---|---|---|
| W-24081 | RSW-03 | 12.6 | 430 | 1.28 | 1.82 | 合格 |
| W-24092 | RSW-03 | 11.4 | 428 | 1.12 | 1.61 | 电流漂移 |
| W-24095 | RSW-03 | 12.8 | 432 | 1.31 | 1.85 | 合格 |
| W-24102 | RSW-05 | 12.5 | 430 | 1.27 | 1.8 | 合格 |
| W-24118 | RSW-03 | 12.9 | 434 | 1.33 | 1.88 | 合格 |
| W-24127 | RSW-03 | 12.2 | 429 | 1.24 | 1.76 | 合格 |